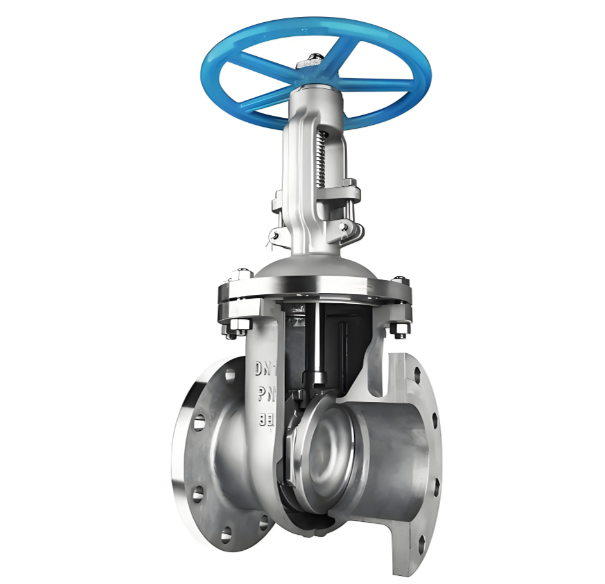
Sélection de qualité d'acier inoxydable pour les vannes à vanne
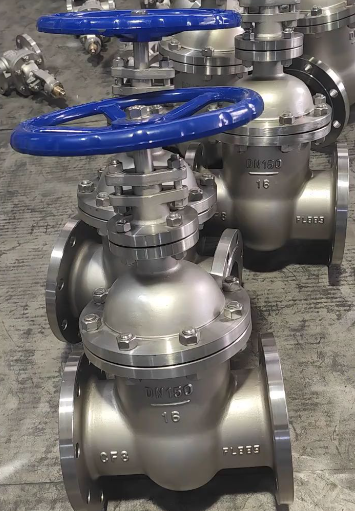
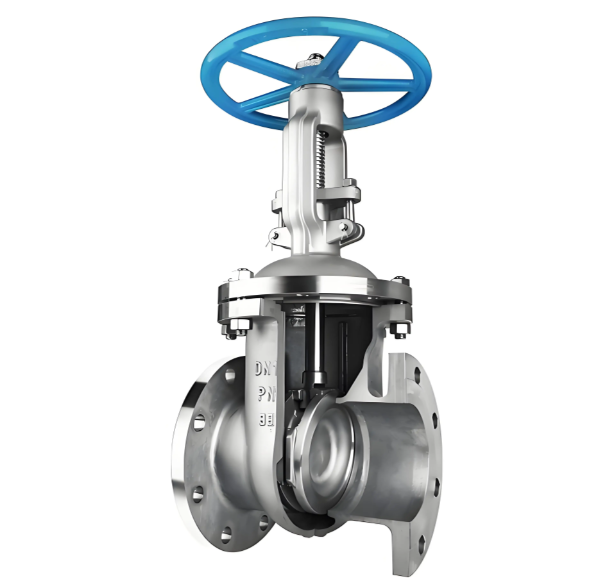
Sélection de qualité de matériau pourVannes à vanne en acier inoxydable La sélection de la qualité du matériau pour les vannes à vanne en acier inoxydable est déterminée par les caractéristiques du fluide, ainsi que par les conditions de service température-pression. Trois qualités de fonte largement utilisées sont répertoriées ci-dessous :
CF8 (acier inoxydable 304) :Convient aux fluides légèrement corrosifs tels que l'acide nitrique dilué et les acides organiques. Il peut résister à des températures de fonctionnement allant jusqu'à 400 °C et offre les performances les plus rentables.
CF8M (acier inoxydable 316) :Conçu pour les services modérément corrosifs, notamment l'acide sulfurique dilué, l'acide phosphorique et l'eau de mer. Sa température maximale de fonctionnement atteint 450°C ; l'ajout de molybdène améliore considérablement la résistance à la corrosion par piqûre.
CF3M (acier inoxydable 316L à très faible teneur en carbone) :Préféré pour les assemblages soudés. Sa teneur en carbone est maintenue en dessous de 0,03 %, ce qui empêche efficacement la corrosion intergranulaire dans les zones de soudure affectées par la chaleur.
Pour des conditions de fonctionnement particulières, des qualités alternatives sont disponibles :
CF8C (acier inoxydable 347) :L'ajout de niobium stabilise le carbone et offre une excellente résistance à la corrosion intergranulaire à haute température.
CN7M (alliage 20) :Spécialement formulé pour le service d'acide sulfurique concentré chaud.
Procédure de sélection des grades :
Confirmer le type et la concentration des fluides de traitement
Se référer aux manuels de résistance à la corrosion pour vérifier la compatibilité à la corrosion des nuances candidates
Définir les paramètres de température et de pression de fonctionnement
Finaliser la nuance qui satisfait à la fois aux exigences de corrosion et de pression-température
Caractéristiques de moulage et d'usinage deVannes à vanne en acier inoxydableLa pratique de moulage des robinets-vannes en acier inoxydable diffère considérablement de celle des robinets-vannes en acier au carbone.
L'acier inoxydable présente une fluidité du métal en fusion inférieure à celle de l'acier au carbone. La température de coulée doit être augmentée de 50 à 80 °C pour obtenir un remplissage complet du moule ; Cependant, une température excessive entraîne une structure de grains grossiers et une résistance mécanique réduite.
L’acier inoxydable présente également un retrait environ 1,5 fois plus élevé que l’acier au carbone. Des colonnes montantes plus grandes sont donc obligatoires dans la conception des systèmes de vannes pour atténuer les graves retraits. Du tartre de surface plus dure se forme pendant la coulée, ce qui rend le découpage et le meulage plus exigeants en main d'œuvre.
Lors des opérations d'usinage, l'acier inoxydable présente une mauvaise usinabilité et une forte tendance à l'écrouissage, ce qui accélère l'usure des outils. Les contre-mesures pratiques incluent l'adoption d'outils de coupe en carbure cémenté de la série YG, la réduction de la vitesse de coupe à 60-70 % des valeurs typiques de l'acier au carbone et l'application de vitesses d'avance plus élevées pour éviter que l'outil ne reste sur les couches de surface écrouies.
Une attention particulière doit être accordée au rechargement dur des surfaces d'étanchéité. Des coefficients de dilatation thermique incompatibles entre le métal de base en acier inoxydable et les dépôts de rechargement dur Stellite peuvent induire des contraintes résiduelles et une distorsion des composants après le soudage. Traitement de surface et passivation des vannes à vanne en acier inoxydableMalgré la résistance intrinsèque à la corrosion de l'acier inoxydable, une finition de surface et une passivation appropriées restent essentielles pour une durée de vie fiable.
Traitement de surface interne :
Les chemins d'écoulement internes sont nettoyés par sablage pour éliminer le tartre de coulée et le sable résiduel. Les composants sont ensuite traités avec une solution passivante mixte acide nitrique-fluorhydrique. Ce traitement élimine la contamination de surface par le fer libre et génère un film passif d'oxyde de chrome uniforme et dense de 2 à 5 nm d'épaisseur — la barrière centrale assurant la protection contre la corrosion.
La qualité de la passivation est validée via le test du point bleu : une solution test (ferricyanure de potassium plus acide nitrique) est appliquée sur la surface. Un résultat satisfaisant ne montre aucune décoloration bleue dans les 30 secondes ; les points bleus indiquent une contamination résiduelle par le fer libre.
Traitement de surface externe :
Normalement, les robinets-vannes en acier inoxydable ne nécessitent aucune couche de peinture externe grâce à leur bonne résistance à la corrosion atmosphérique. Lorsque les spécifications du projet exigent un marquage peint, un apprêt époxy doit être appliqué en premier pour surmonter la mauvaise adhérence de la peinture sur les surfaces lisses en acier inoxydable, suivi d'une couche de finition.
Les faces d'étanchéité des brides sont recouvertes de graisse antirouille pour une protection temporaire pendant le transport et le stockage, évitant ainsi les taches de rouille en surface qui pourraient compromettre les performances d'étanchéité.
Actualités connexes
- Qu'est-ce qu'un robinet-vanne en acier forgé et comment permet-il un contrôle fiable du débit industriel ?
- Crépine en Y à bride ANSI 150LB en acier inoxydable pour une Filtration fiable des pipelines
- Processus de test complet du robinet à tournant sphérique en acier inoxydable | Inspection standard et assurance qualité
- Vanne papillon sanitaire 3 pièces pour systèmes de contrôle de fluides hygiéniques
- Tendances des clapets anti-retour des syndicats sanitaires dans le traitement moderne des fluides hygiéniques
- Robinet à boisseau sphérique à bride en deux parties : principes structurels, règles d'installation et limites d'application
Laissez-moi un message